Technischer Leitfaden von GANXING
Körnungsfolge: vorherige Schleifspuren entfernen, nicht nur den Staub
Anfangskörnung auswählen, den Abtrag mit Kontrollpulver prüfen, Exzenterhub abstimmen und Staub an der Quelle erfassen.
Kurzantwort
Beginnen Sie mit dem schonendsten Schleifmittel, das den Fehler entfernen kann. Die nächste Körnung muss die vorherigen Spuren vollständig durch ein feineres, gleichmäßiges Schleifbild ersetzen. Kontrollpulver, saubere Schleifmittel, gleichmäßige Überlappung und Staubabsaugung machen diesen Übergang überprüfbar und reproduzierbar.
Den Abtrag der Schleifspuren prüfen, nicht nur die Körnungsnummer
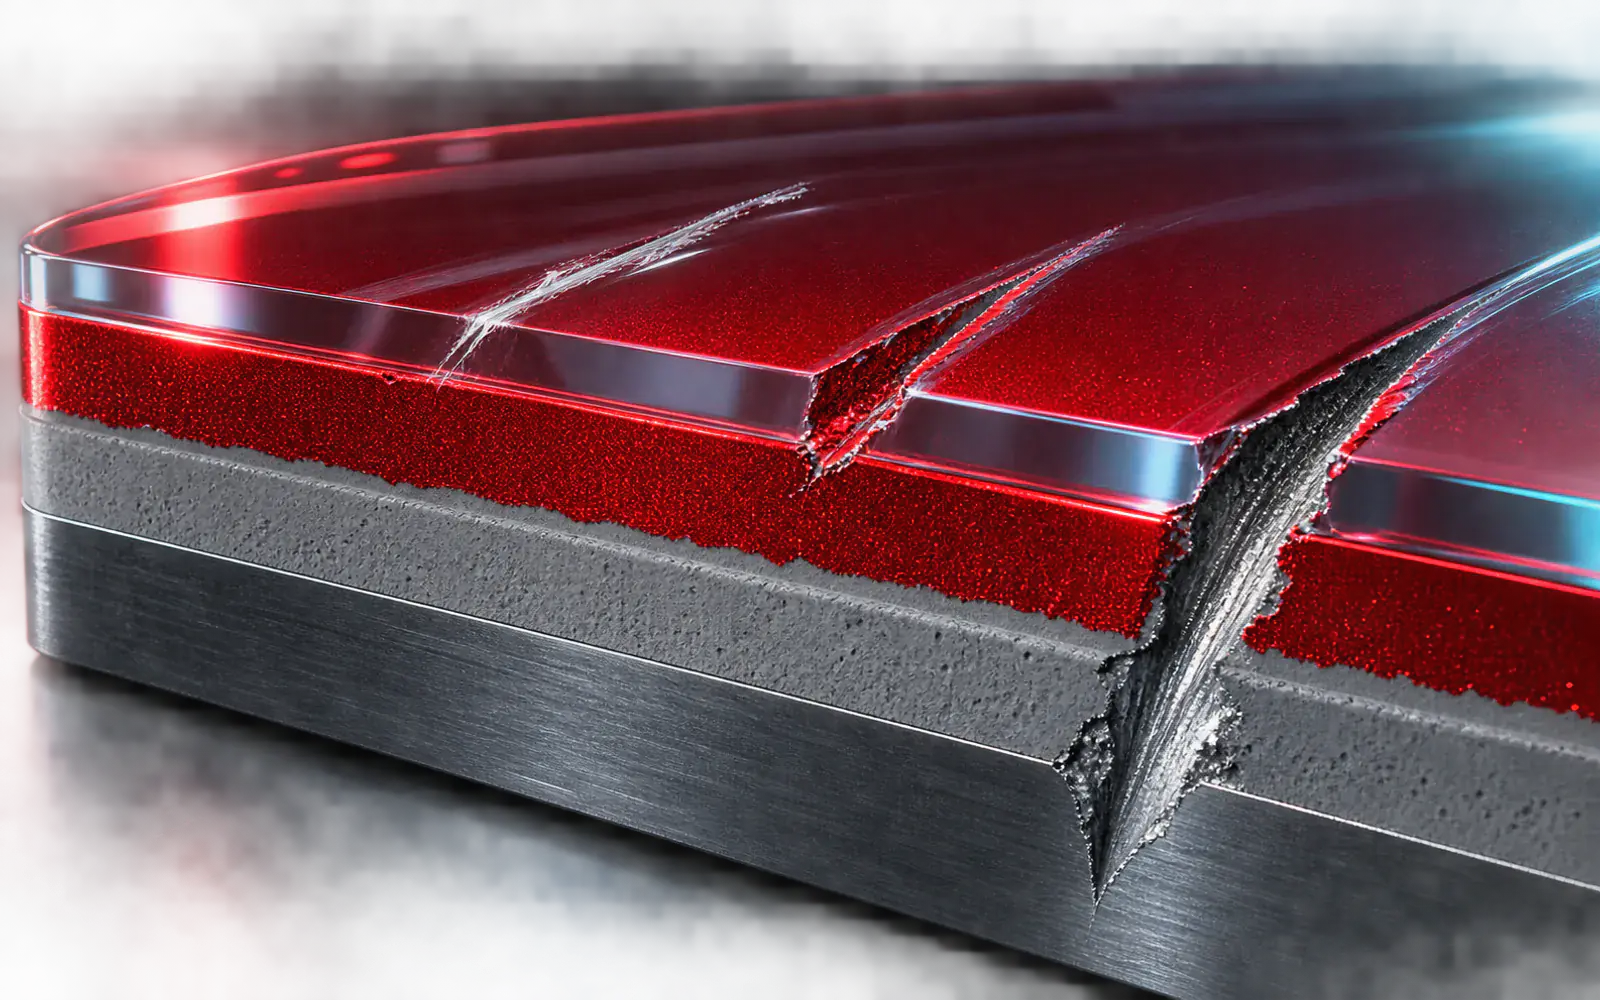
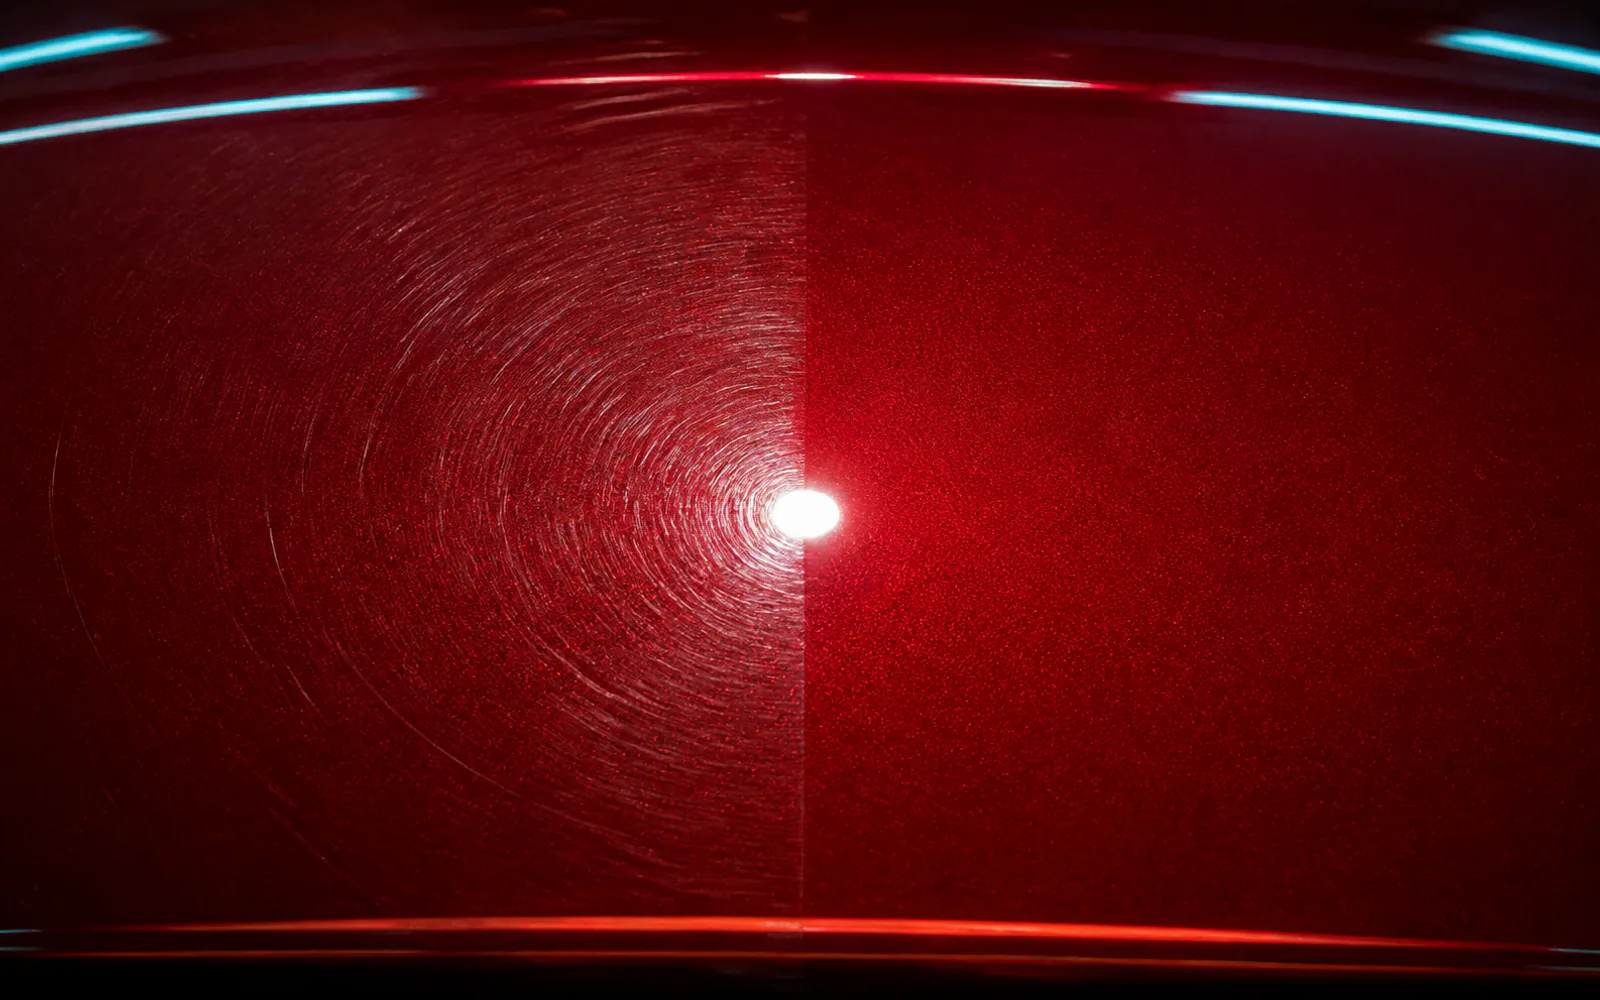
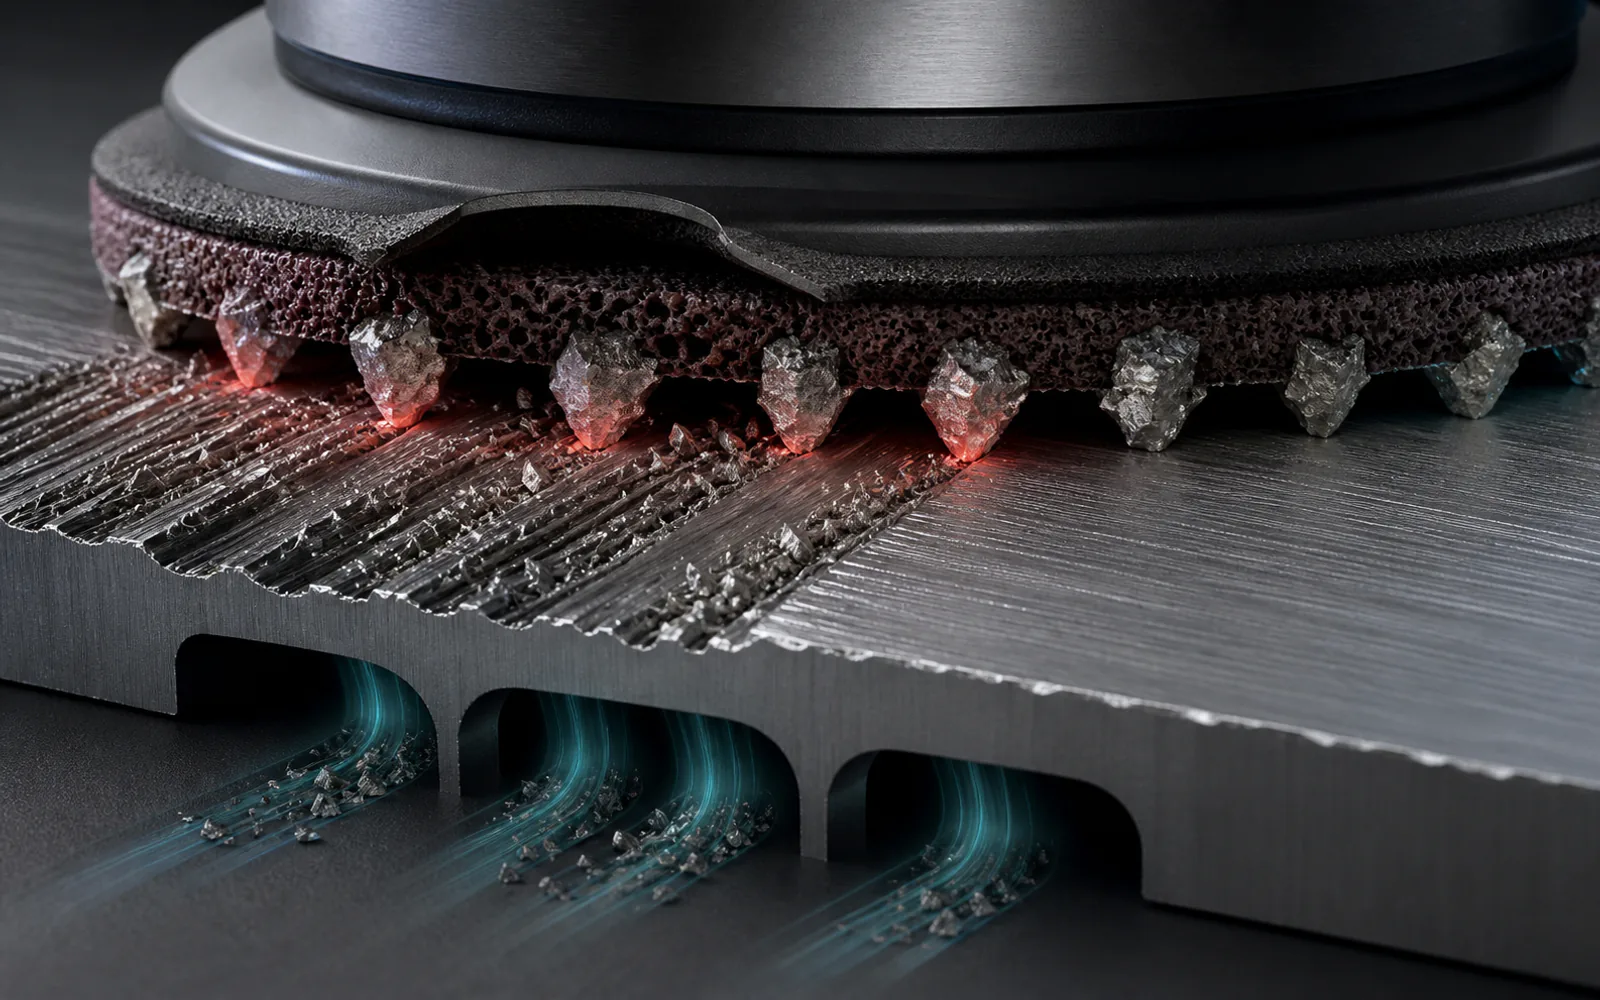
Jedes Schleifmittel erzeugt ein eigenes Schleifbild. Der Folgeschritt ist nur wirksam, wenn er die tiefsten vorherigen Spuren entfernt und durch feinere, gleichmäßige Spuren ersetzt. Eine feine Scheibe verdeckt keine tiefen Einzelkratzer durch verschmutzte oder zu grobe Schleifmittel.
Die Körnung ist ein Ausgangspunkt, keine Rauheitsgarantie. Das Ergebnis hängt von Schleifkorn, Träger und Struktur, Anpressdruck, Exzenterhub, Drehzahl, Untergrundhärte und Zustand der Scheibe ab.
FEINBEARBEITUNG
02 / 04
Wählen Sie eine Bearbeitungsbedingung und vergleichen Sie die Materialreaktion.
Die Körnungsfolge nach Fehler und Folgeprozess auswählen
| Bearbeitungsziel | Typischer Ausgangsbereich | Prüfung vor dem nächsten Schritt |
|---|---|---|
| Beschichtungsentfernung oder Formgebung | Grobe Körnung nach einem Test am Untergrund | Fehler entfernt, ohne unnötige Riefen zu erzeugen |
| Grundierung, Füller oder Holz egalisieren | Mittlere Körnung, anschließend nach Vorgaben des Lacksystems verfeinern | Kontrollpulver gleichmäßig entfernt; keine einzelnen tiefen Schleifspuren |
| Vorbereitung zum Polieren | Feine bis mikrofeine Körnung, abhängig vom Werkstoff | Gleichmäßige Mattierung unter gerichteter Prüfbeleuchtung |
Keine Körnungsfolge ohne Probebearbeitung übernehmen
3M-Empfehlungen sind Ausgangspunkte und müssen in der Praxis geprüft werden. Beachten Sie die Vorgaben der Beschichtungs-, Schleifmittel- und Untergrundhersteller für das eingesetzte System.
Einen nachvollziehbaren Prüfzyklus einrichten
- 01
Oberfläche sichtbar prüfen
Verwenden Sie verträgliches Kontrollpulver oder eine geeignete Prüfmethode, um Vertiefungen und verbliebene Schleifspuren zu erkennen.
- 02
Mit gleichmäßiger Überlappung schleifen
Schleifplatte flach halten, Maschine gleichmäßig bewegen und Bahnen überlappen. Die Platte an Kanten nicht verkippen.
- 03
Vor der Beurteilung reinigen
Lose Rückstände mit wirksamer Absaugung und einem zugelassenen Reinigungsverfahren entfernen. Staub verdeckt fertige wie unbearbeitete Stellen.
- 04
Verschlissene oder zugesetzte Schleifmittel wechseln
Eine zugesetzte Scheibe kann Kringel und einzelne tiefe Riefen verursachen. Verlängern Sie ihre Nutzung nicht auf Kosten zusätzlicher Nacharbeit.
Staubabsaugung unterstützt Prozesskontrolle und Gesundheitsschutz
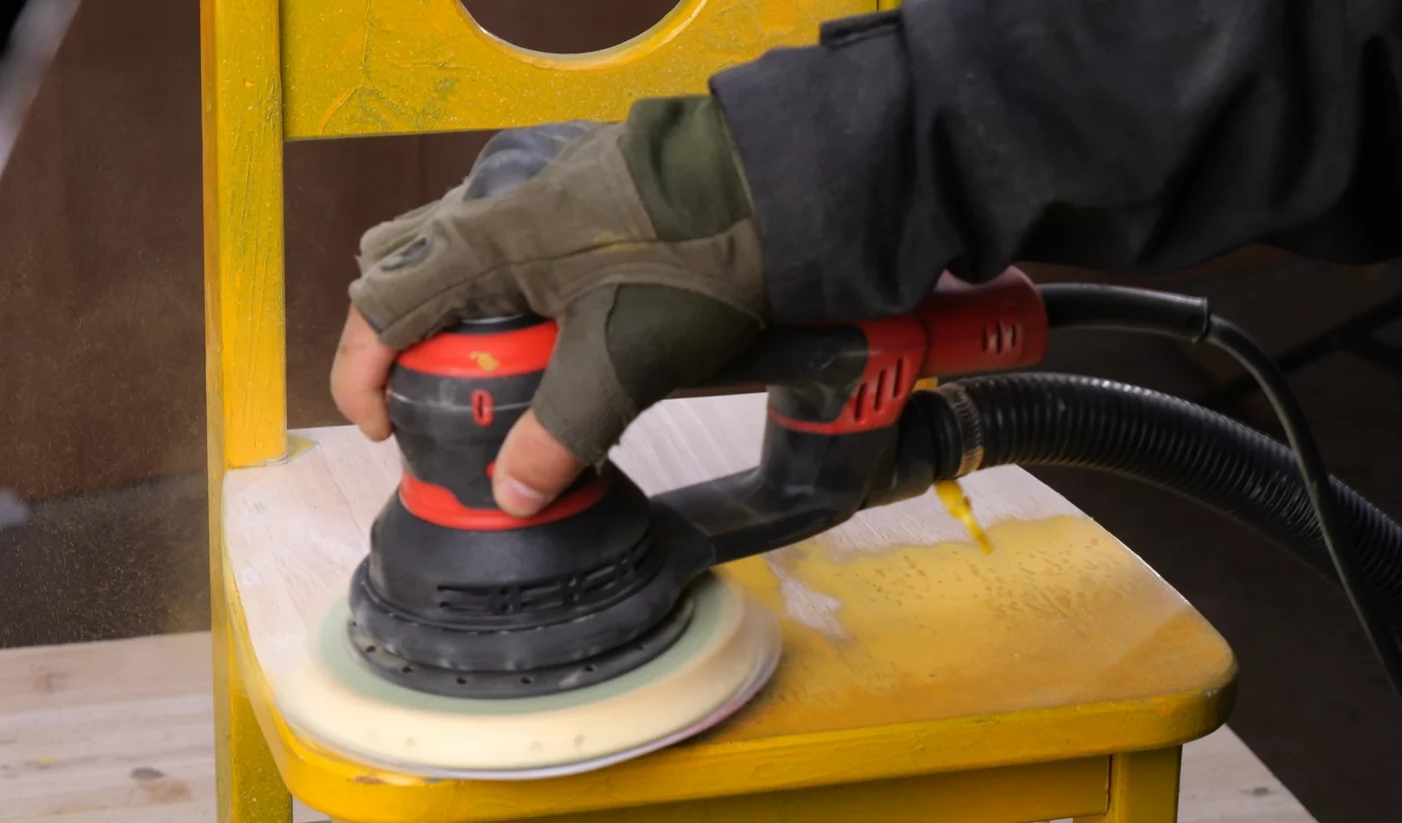
- Verwenden Sie eine aufeinander abgestimmte gelochte Schleifplatte, Schleifmittel und Absaugung, damit die Saugwirkung die Schleifzone erreicht.
- Schläuche, Dichtungen, Filter und Luftvolumenstrom prüfen. Ein angeschlossener Schlauch allein bedeutet noch keine wirksame Stauberfassung.
- Brennbaren Holzstaub nicht mit Druckluft abblasen. Staubansammlungen und Zündquellen kontrollieren.
- Arbeitsdauer und Vibrationsexposition anhand der Hersteller-Messdaten und örtlichen Vorschriften begrenzen.
Gefährdungen hängen vom Werkstoff ab
Lacke, Spachtelmassen, Holzarten, Verbundwerkstoffe und Altbeschichtungen erfordern unterschiedliche Schutzmaßnahmen. Vor dem Schleifen Material bestimmen und Sicherheitsdatenblatt prüfen.
Sicherheit: Dieser Leitfaden unterstützt die Verfahrenswahl, ersetzt jedoch nicht die Prüfung von Oberfläche, Schichtdicke und Materialverträglichkeit sowie das Lesen der Maschinenanleitung. Führen Sie zuerst einen Test auf kleiner Fläche durch und verwenden Sie geeignete persönliche Schutzausrüstung.