Technischer Leitfaden von GANXING
Satinierte Edelstahlflächen mit passender Schliffrichtung ausbessern
Schweißnahtbearbeitung, Verfeinern der Schleifspuren und gerichtetes Finish trennen, um auf Edelstahl reproduzierbare Ergebnisse zu erzielen.
Kurzantwort
Zuerst Richtung und Feinheit des bestehenden Finishs bestimmen. Den Fehler lokal ohne Vertiefungen entfernen, grobe Spuren verfeinern und mit langsamen Zügen in Schliffrichtung abschließen. Den Druck an den Enden verringern. Quer verlaufende Endbearbeitung macht Reparaturstellen unter gerichtetem Licht sichtbar.
Finish vor der Bearbeitung beurteilen
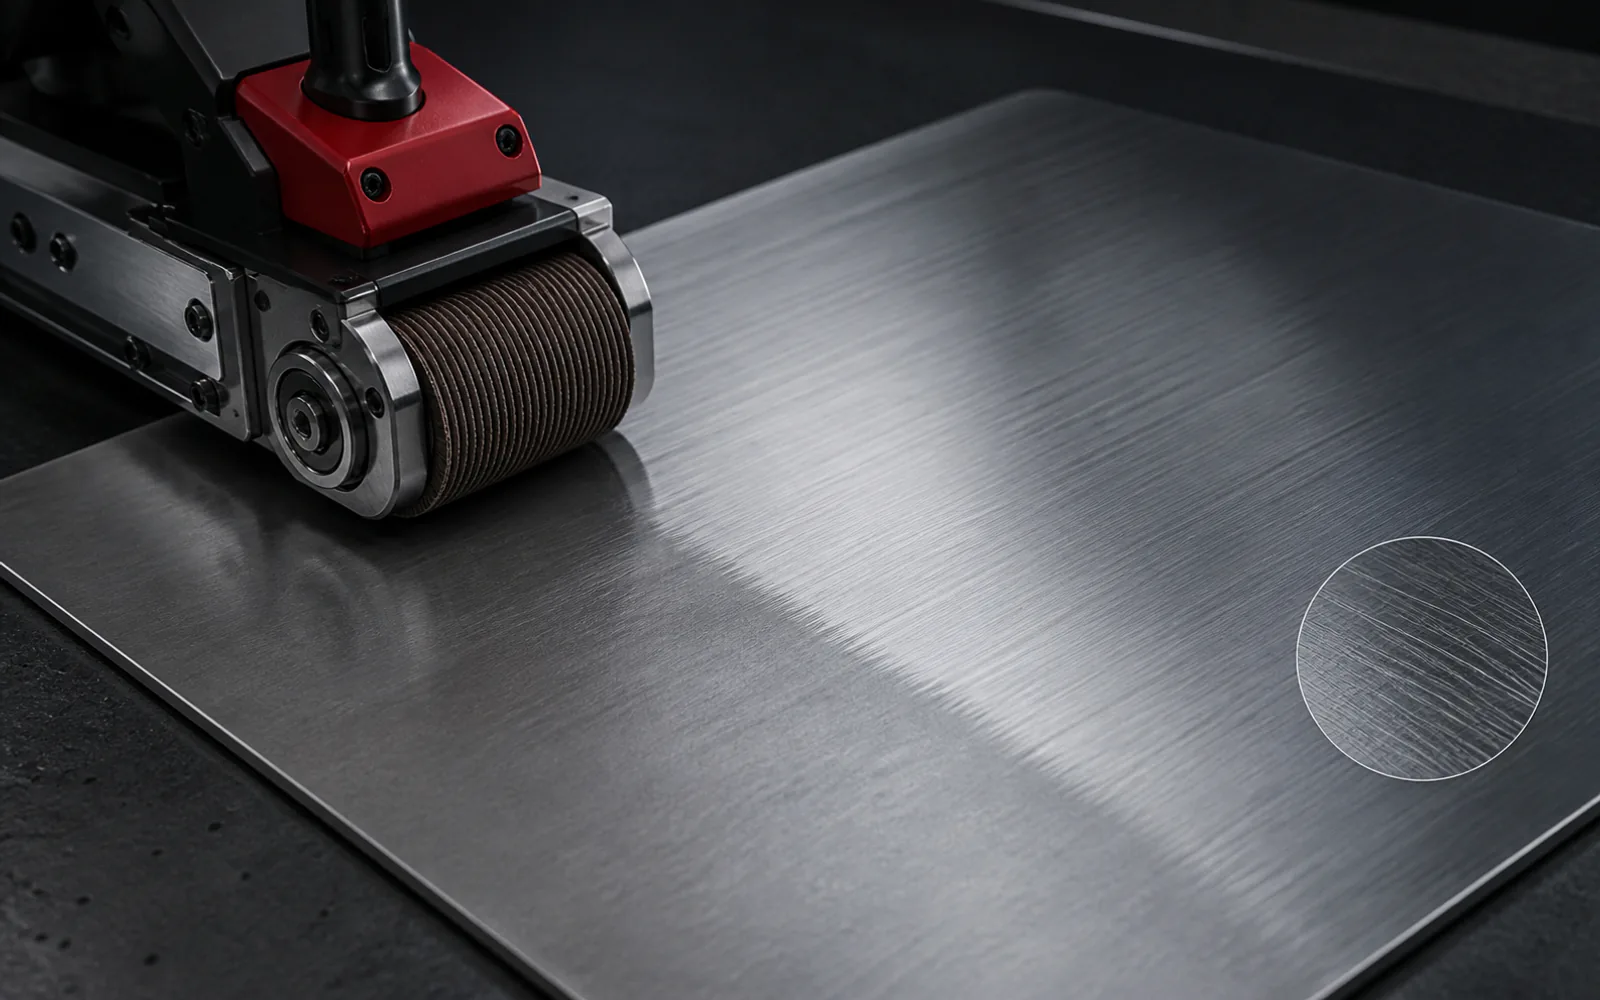
Satinierte Flächen besitzen ein bewusst gerichtetes Schleifbild. Ihr Erscheinungsbild hängt von Richtung, Tiefe, Dichte und Gleichmäßigkeit der Spuren ab. Bei Streiflicht aus mehreren Winkeln prüfen und die ursprüngliche Richtung außerhalb der Reparaturzone markieren.
Legierung, Reinheitsanforderungen und Zielfinish klären. Werkzeuge aus der Bearbeitung von Kohlenstoffstahl können Eisenpartikel auf Edelstahl übertragen. Bei Bedarf getrennte, saubere Schleifmittel einsetzen.
Wählen Sie eine Bearbeitungsbedingung und vergleichen Sie die Materialreaktion.
Drei ähnlich wirkende Arbeitsgänge unterscheiden
| Arbeitsschritt | Arbeitsgang | Typischer Fehler |
|---|---|---|
| Grobschliff | Schweißnaht egalisieren oder Schaden entfernen | Überhitzung, übermäßiger Abtrag oder Vertiefungen |
| Schleifspuren verfeinern | Grobschleifspuren entfernen | Tiefe Riefe bleibt nach dem Finish sichtbar |
| Gerichtetes Finish | Richtung und Dichte des Schliffbilds nachbilden | Querriefen, Ansatzspuren oder zu glänzende Stellen |
In Schliffrichtung arbeiten und Übergänge auslaufen lassen
- 01
An einem Muster oder unauffälligen Bereich testen
Körnung, Drehzahl und optische Übereinstimmung prüfen, bevor die Reparaturfläche vergrößert wird.
- 02
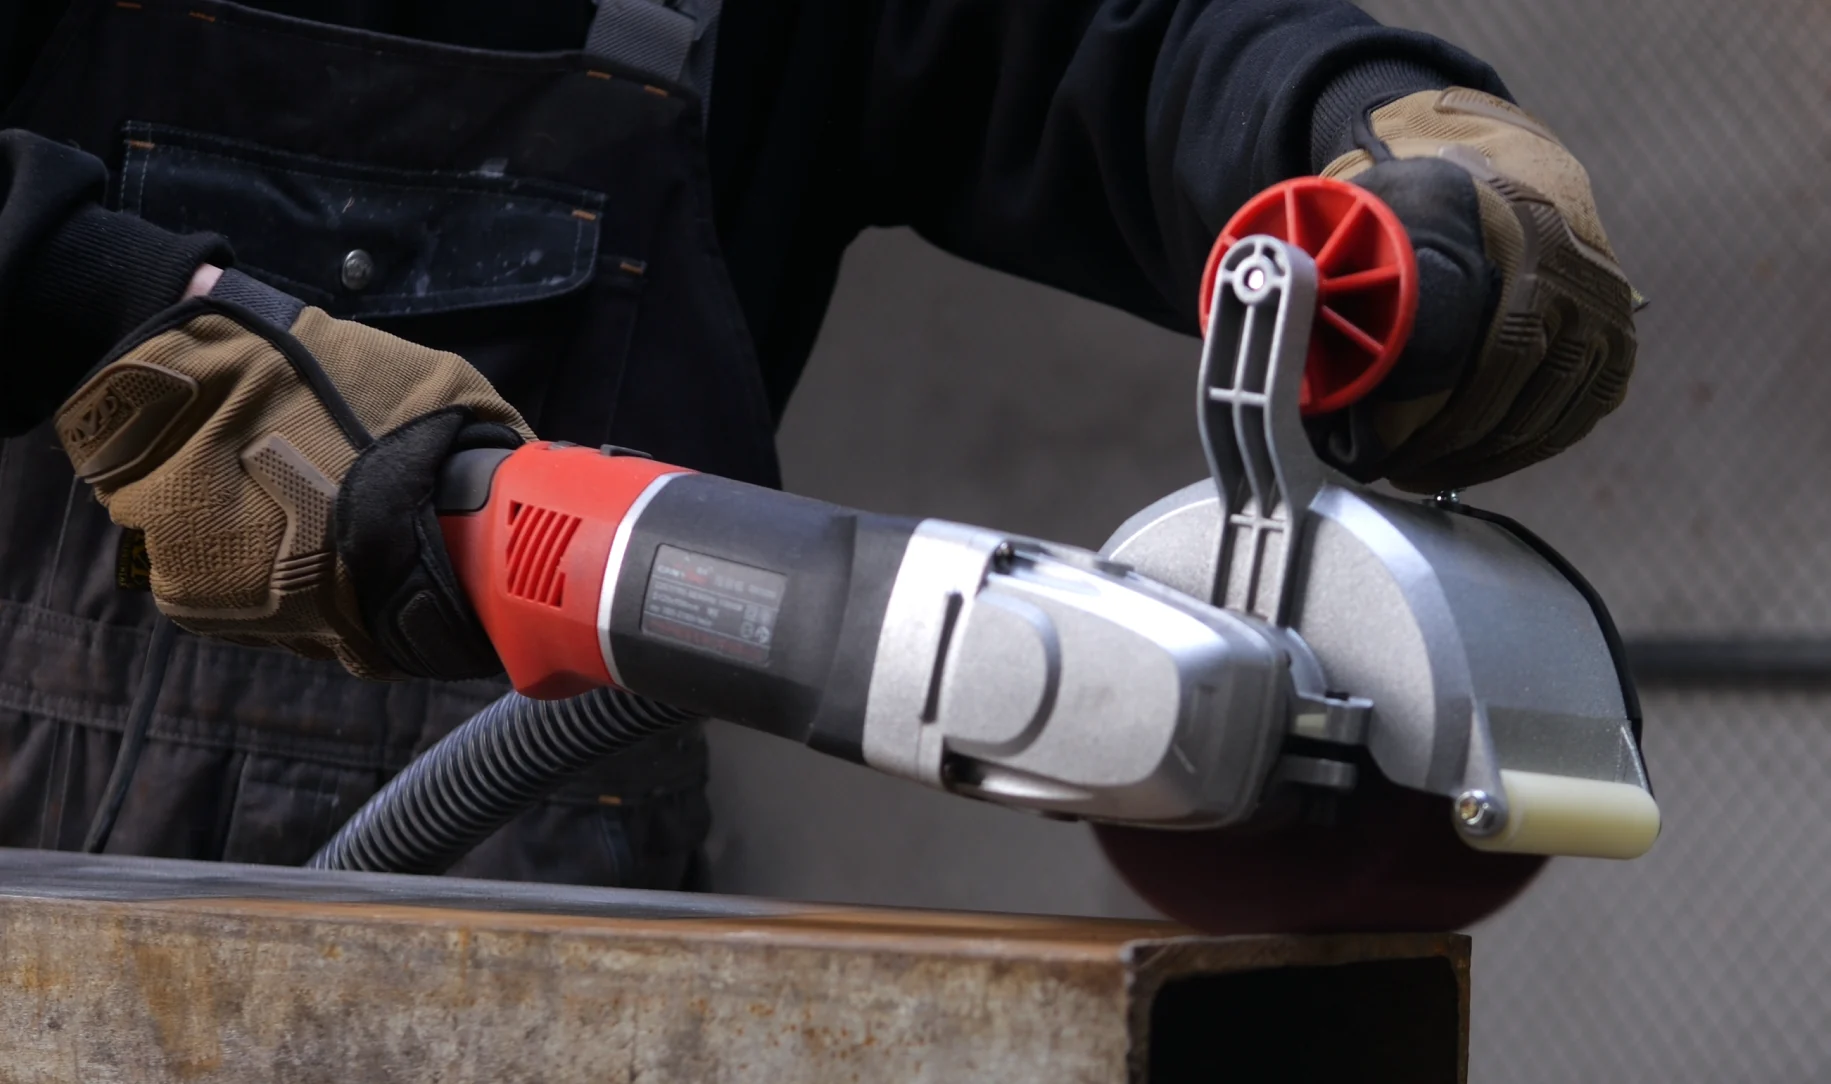
Werkzeug langsam und gleichmäßig führen
Beim Finish der vorhandenen Schliffrichtung folgen, nicht quer dazu arbeiten. Eine konstante Kontaktfläche halten.
- 03
Ein- und Auslauf weich gestalten
Druck an den Bahnenden verringern, um harte Ansatz- und Stopplinien zu vermeiden.
- 04
Aus verschiedenen Blickwinkeln prüfen
Ein gerichtetes Metallfinish kann aus einem Winkel passen und aus einem anderen abweichen.
Wärme, Druck und Verunreinigungen kontrollieren
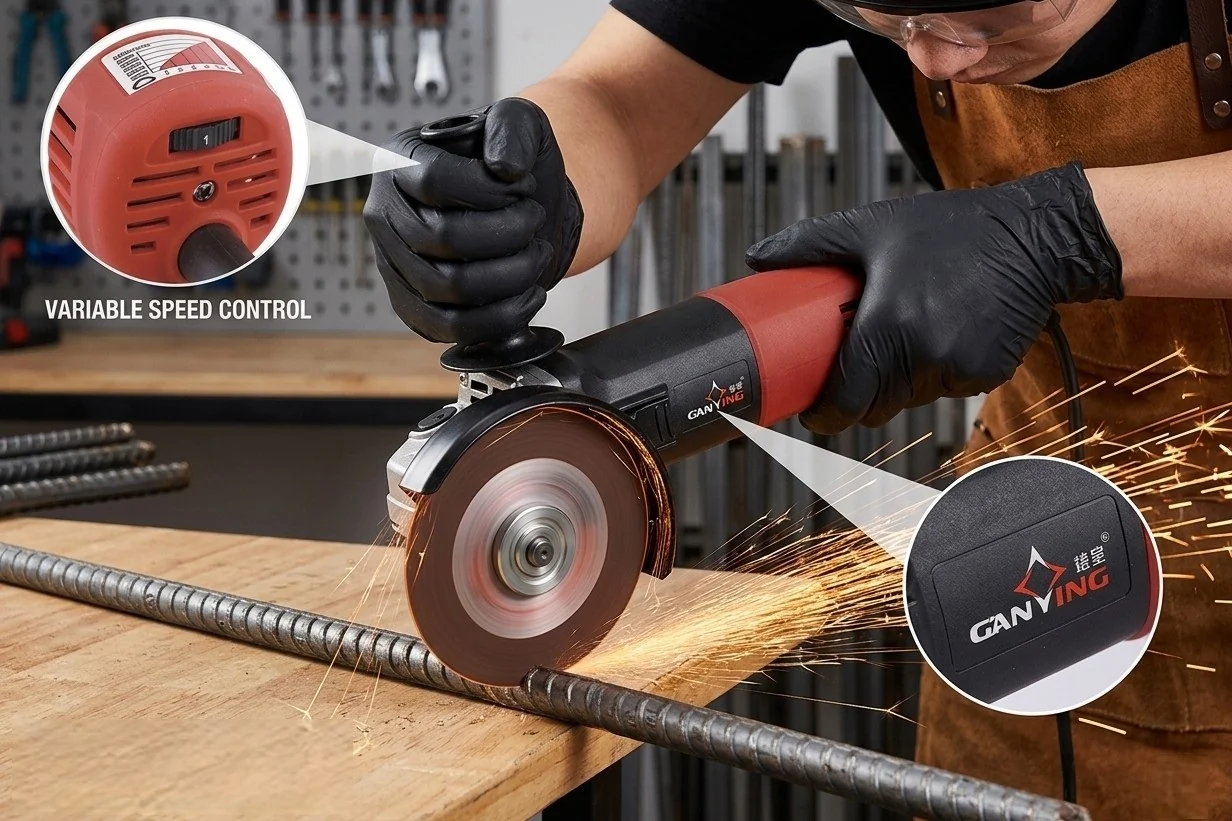
- Drehzahl nach Schleifmittelanleitung wählen. Vlieswerkzeuge benötigen für gleichmäßiges Satinieren häufig eine niedrigere, geregelte Drehzahl.
- Hoher Druck garantiert keinen höheren Abtrag und kann das Schleifbild verändern oder Anlassfarben verstärken.
- Örtliche Absaugung oder geeignete Stauberfassung entsprechend Werkstoff und Gefährdungsbeurteilung einsetzen.
- Schleifmittel nach Werkstoffen trennen, um Kreuzkontamination zu reduzieren.
Sicherheit: Dieser Leitfaden unterstützt die Verfahrenswahl, ersetzt jedoch nicht die Prüfung von Oberfläche, Schichtdicke und Materialverträglichkeit sowie das Lesen der Maschinenanleitung. Führen Sie zuerst einen Test auf kleiner Fläche durch und verwenden Sie geeignete persönliche Schutzausrüstung.