Guia técnico GANXING
Como Restaurar o Acabamento Acetinado do Inox sem Cruzar o Sentido dos Riscos
Separe remoção de solda, refino dos riscos e acabamento direcional para reproduzir um acabamento controlado no aço inoxidável.
Resposta rápida
Identifique primeiro a direção e o nível do acabamento existente. Remova o defeito localmente sem criar depressões, refine todos os riscos grossos e faça passadas finais lentas no sentido do acabamento, aliviando a pressão nas duas extremidades. Cruzar o sentido na etapa final torna o reparo visível sob luz direcional.
Avalie o acabamento antes de trabalhar
Uma superfície acetinada apresenta um padrão direcional intencional de riscos. Sua aparência depende da direção, profundidade, densidade e uniformidade das linhas. Inspecione de vários ângulos sob luz rasante e marque o sentido original fora da área de reparo.
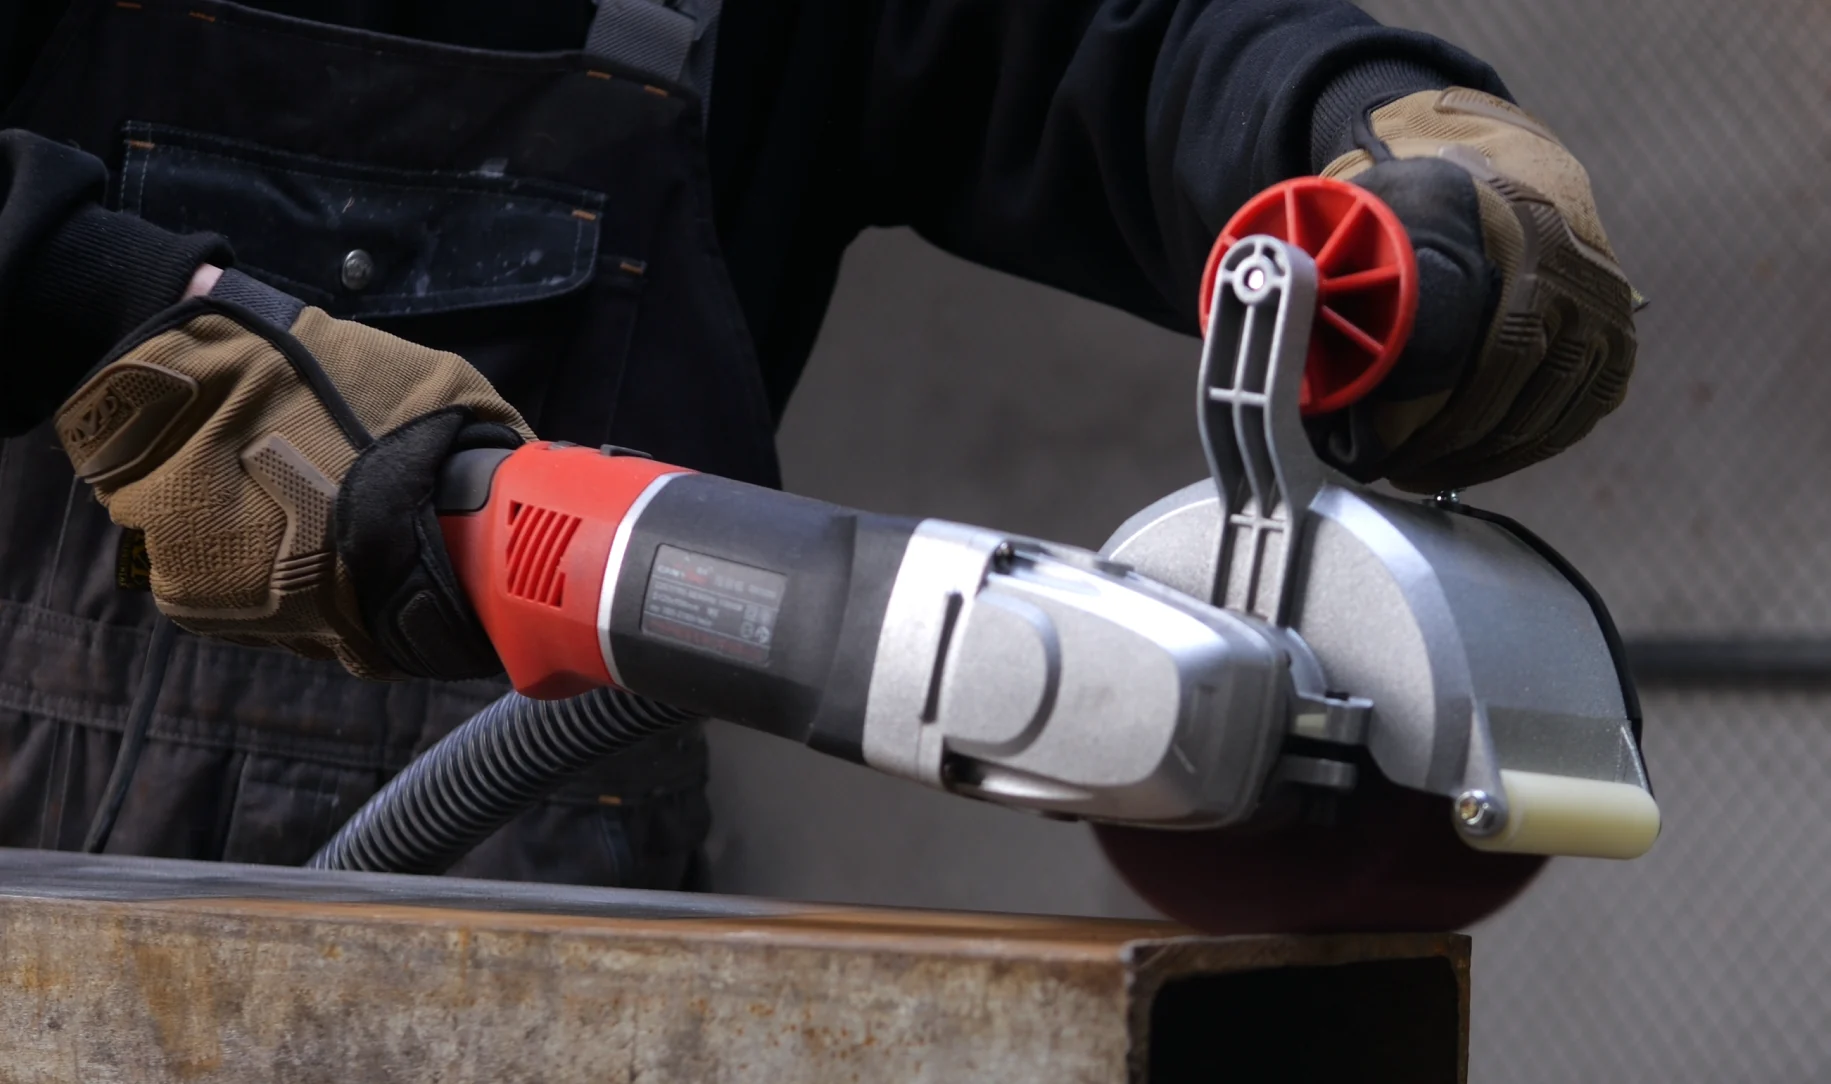
Confirme a liga, os requisitos de controle de contaminação e o acabamento desejado. Ferramentas usadas em aço carbono podem transferir contaminação ferrosa ao inox; por isso, podem ser necessários abrasivos limpos e exclusivos.
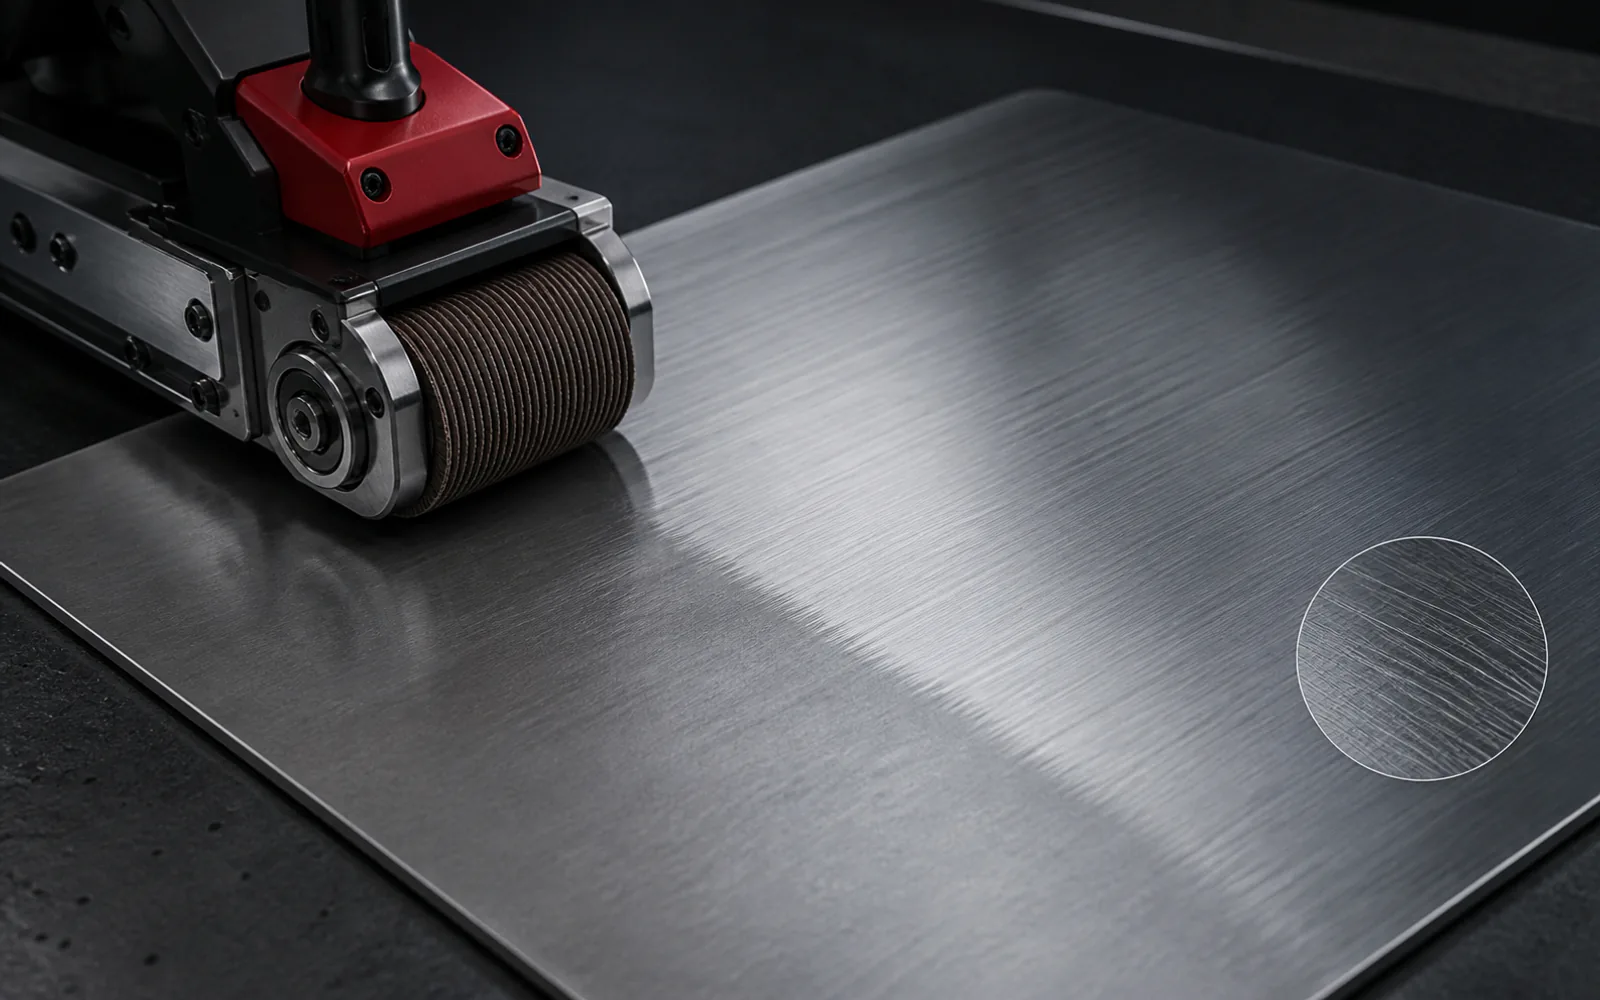
Selecione uma condição do processo para comparar a resposta do material.
Separe três operações aparentemente semelhantes
| Etapa | Operação | Principal modo de falha |
|---|---|---|
| Desbaste | Nivelar uma solda ou remover danos | Superaquecimento, remoção excessiva ou formação de depressões |
| Refino dos riscos | Remover marcas de desbaste grosso | Deixar um risco profundo aparente no acabamento final |
| Acabamento direcional | Reproduzir a direção das linhas e a densidade visual | Riscos transversais, marcas de parada ou área com brilho excessivo |
Uniformize no sentido do acabamento e suavize as extremidades
- 01
Teste em um canto ou amostra
Confirme a granulação do abrasivo, a rotação e a correspondência visual antes de ampliar o reparo.
- 02
Avance de forma lenta e controlada
Na etapa final, conduza a ferramenta no sentido do acabamento existente, não transversalmente. Mantenha a área de contato constante.
- 03
Suavize a entrada e a saída
Alivie a pressão nas extremidades de cada passada para evitar faixas abruptas de início e parada.
- 04
Inspecione de vários ângulos
Acabamentos direcionais em metal podem parecer iguais de um ângulo e diferentes de outro.
Controle calor, pressão e contaminação
- Use a velocidade recomendada pelo fabricante do abrasivo. Produtos de acabamento não tecido frequentemente exigem velocidades menores e controladas para um acetinado uniforme.
- Pressão excessiva não garante maior produtividade e pode alterar a direção dos riscos ou aumentar a descoloração térmica.
- Use exaustão local ou captação adequada do pó de desbaste e polimento, conforme o material e a avaliação do ambiente de trabalho.
- Separe os abrasivos por material para reduzir a contaminação cruzada.
Nota de segurança: este guia orienta a tomada de decisão e não substitui a avaliação no local da superfície, da espessura do revestimento, da compatibilidade dos materiais ou do manual da máquina. Faça primeiro um teste em uma pequena área e use os EPI adequados.