Guide technique GANXING
Restaurer un inox satiné en respectant le sens du grain
Séparez l’arasage des soudures, l’atténuation des rayures et la finition directionnelle pour obtenir un résultat reproductible sur l’acier inoxydable.
Réponse courte
Identifiez d’abord le sens et le niveau de finition existants. Éliminez localement le défaut sans creuser, atténuez les rayures grossières, puis terminez par des passes lentes dans le sens du grain en relâchant la pression aux extrémités. Une finition transversale rend la réparation visible sous un éclairage directionnel.
Évaluer la finition avant de travailler
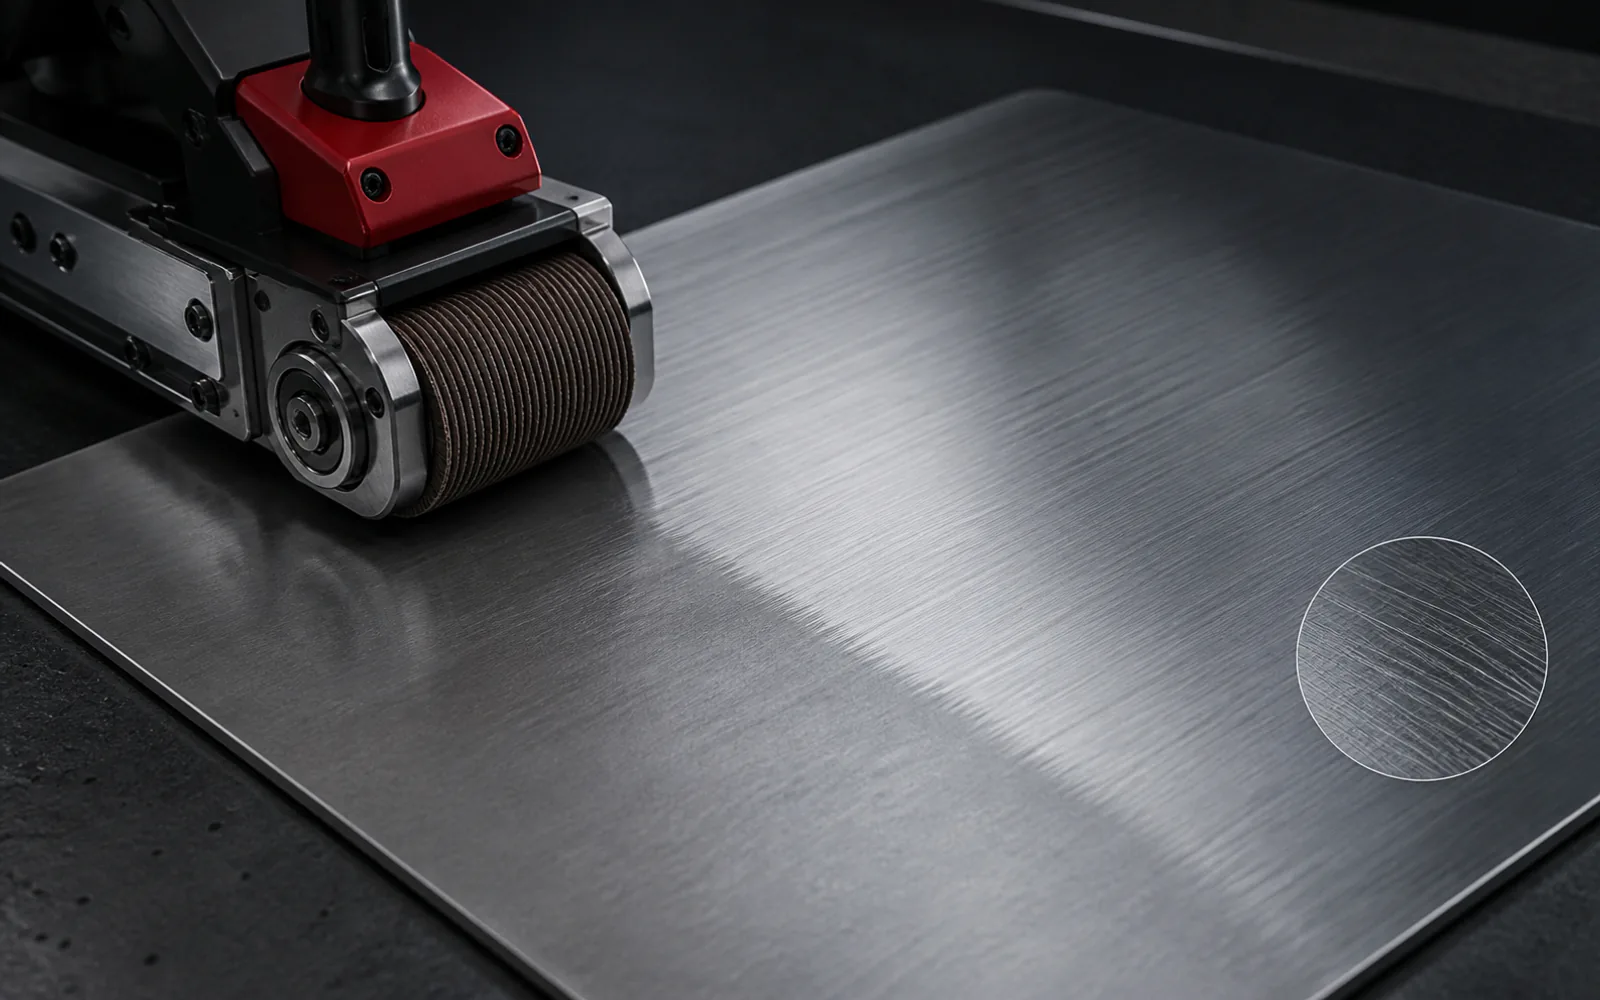
Une surface satinée présente un réseau de rayures volontairement orientées. Son aspect dépend de leur direction, de leur profondeur, de leur densité et de leur régularité. Examinez la surface sous plusieurs angles avec une lumière rasante et repérez le sens d’origine hors de la zone à réparer.
Identifiez l’alliage, les exigences de propreté et la finition souhaitée. Un outil utilisé sur de l’acier au carbone peut transférer des particules de fer sur l’inox ; utilisez des abrasifs propres réservés à cet usage lorsque cela est nécessaire.
Choisissez une condition de travail et comparez la réaction du matériau.
Distinguer trois opérations d’apparence similaire
| Étape | Opération | Défaut typique |
|---|---|---|
| Ébauche abrasive | Araser une soudure ou éliminer un défaut | Surchauffe, enlèvement excessif ou creux |
| Atténuation des rayures | Éliminer les traces du meulage grossier | Une rayure profonde reste visible après la finition |
| Finition directionnelle | Reproduire le sens et la densité du grain | Rayures transversales, marques d’arrêt ou zone trop brillante |
Travailler dans le sens du grain et adoucir les extrémités des passes
- 01
Faire un essai sur une éprouvette ou une zone discrète
Vérifiez le grain abrasif, la vitesse et la concordance visuelle avant d’élargir la zone de réparation.
- 02
Déplacer l’outil lentement et régulièrement
Pour la finition, suivez le grain existant, sans le croiser. Maintenez une surface de contact constante.
- 03
Adoucir l’entrée et la sortie
Réduisez la pression en début et en fin de passe pour éviter des démarcations nettes.
- 04
Examiner sous plusieurs angles
Le grain directionnel du métal peut sembler identique sous un angle et différent sous un autre.
Maîtriser la chaleur, la pression et la contamination
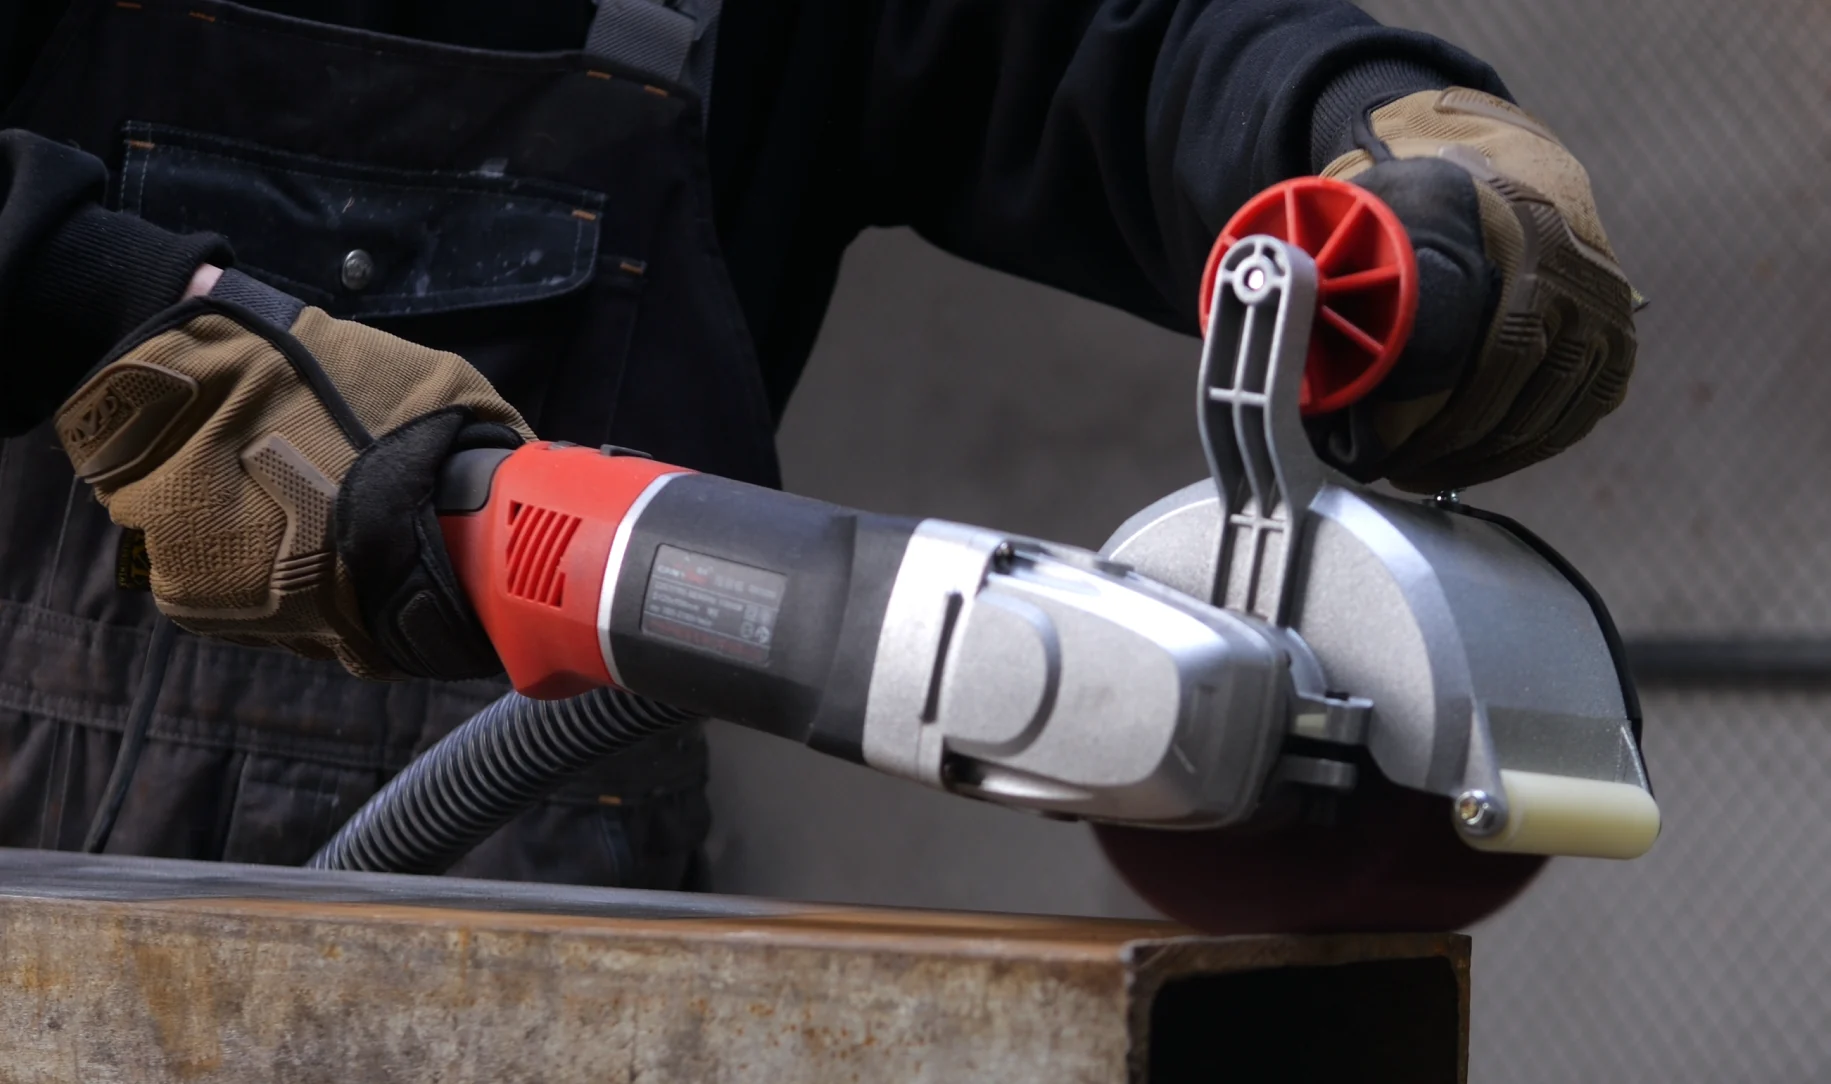
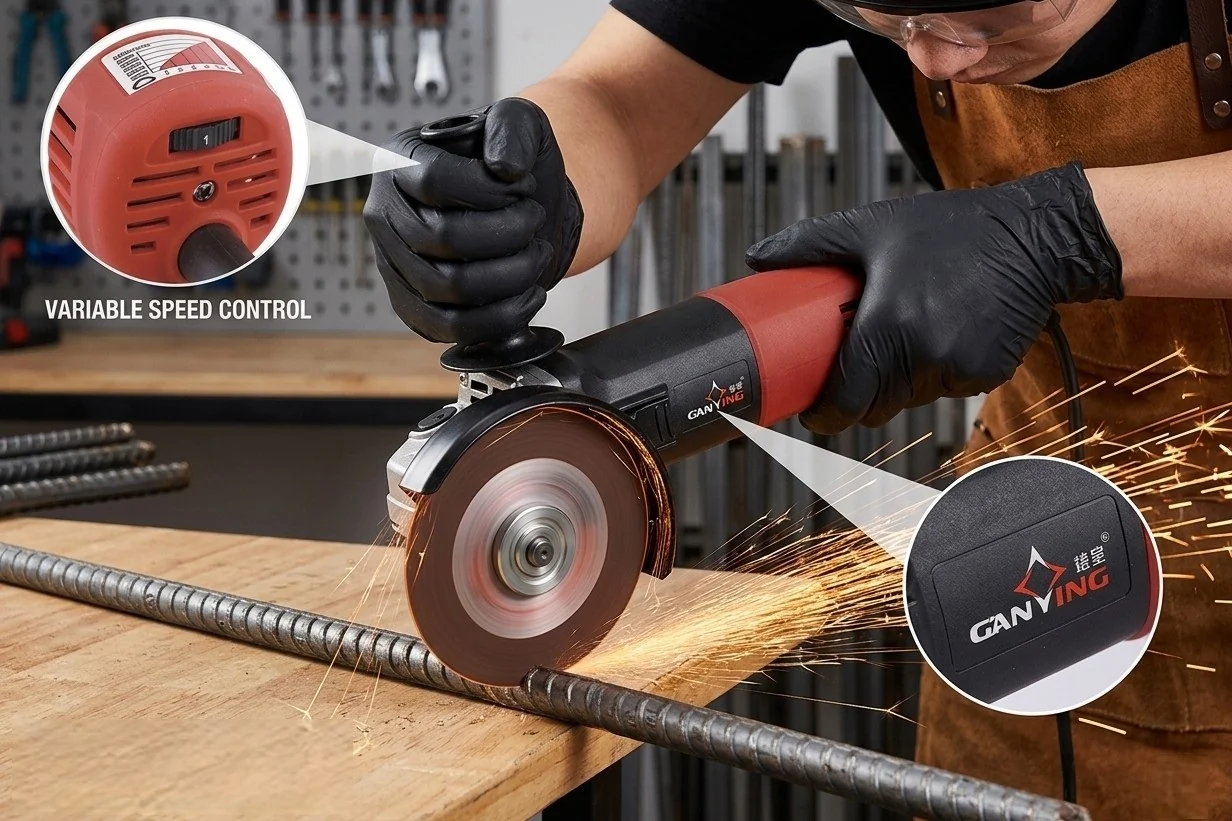
- Réglez la vitesse selon les instructions du fabricant de l’abrasif. Les abrasifs non tissés nécessitent souvent une vitesse réduite et réglable pour un satinage homogène.
- Une forte pression ne garantit pas la productivité et peut modifier le sens des rayures ou accentuer les colorations thermiques.
- Utilisez une aspiration locale ou une collecte adaptée des poussières de ponçage et de polissage, selon le matériau et l’évaluation des conditions de travail.
- Réservez les abrasifs à chaque famille de matériaux pour réduire les contaminations croisées.
Sécurité : ce guide aide à choisir une méthode, mais ne remplace pas l’évaluation de la surface, de l’épaisseur du revêtement et de la compatibilité des matériaux, ni la lecture de la notice de la machine. Effectuez d’abord un essai localisé et portez les EPI adaptés.